
Современное оборудование не работает само по себе: на стыке узлов всегда требуется человек.
Чтобы понять, сколько операторов нужно для линии снеков, необходимо исходить из степени автоматизации подачи, сушки и фасовки. Для малой линии (до 300 кг/ч) требуется 3-4 человека, для средней с полуавтоматикой (до 1000 кг/ч) — 2-3 человека, а для полностью автоматизированной крупной линии (от 1500 кг/ч) достаточно 1-2 человек. Экономия на персонале неизбежно ведет к рассинхрону узлов, засорам и много часовым простоям.
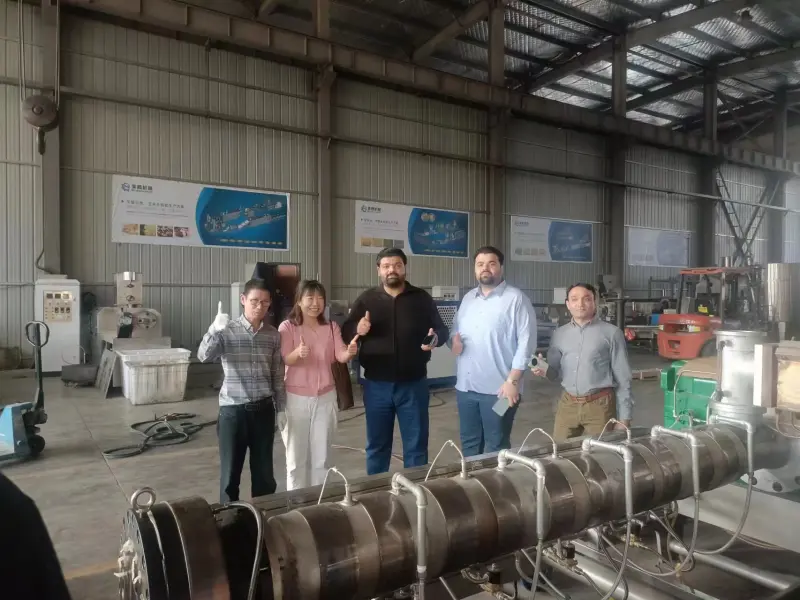
Я начинал свой путь в цеху, собирая шнеки и редукторы, а позже ушел во внешнюю торговлю. Сейчас моя работа связана с частыми командировками, в том числе в Мексику. Я отчетливо помню, как в Монтеррее мы запускали линию по производству кукурузных снеков. Заказчик решил жестко сэкономить и поставил на смену всего двух операторов. В итоге экструдер и сушилка рассинхронизировались, сырье забило буферный бункер, и вся линия встала на полдня. Пришлось экстренно лететь и переучивать персонал на месте. С тех пор я всегда жестко считаю людей под каждый узел: кто подает сырье, кто следит за температурой, кто фасует. Если на линии не хватает рук, даже самая дорогая машина превратится в груду металла. Чтобы избежать таких сценариев, важно понимать.
Переходя от теории к практике, давайте разберем, как формируется штат в зависимости от конфигурации оборудования.
От чего зависит количество операторов на линии снеков?
Количество персонала напрямую зависит от уровня автоматизации вспомогательных процессов, а не только от мощности самого экструдера. Многие покупатели ошибочно полагают, что если они купили дорогой экструдер, то он будет работать автономно. Реальность такова: без оператора на стыке узлов, например, между экструдером и сушилкой, сырье забивает буфер и линия встает.
Еще одно распространенное заблуждение: «Можно сократить штат, объединив подачу сырья и фасовку». На практике физическая усталость ведет к браку и нарушению температурных режимов. Оператор, который таскает мешки с мукой, а затем бежит к упаковочному столу, просто не способен качественно контролировать параметры экструзии. Расчет персонала для линии экструдированных снеков всегда должен учитывать эргономику и разделение труда.
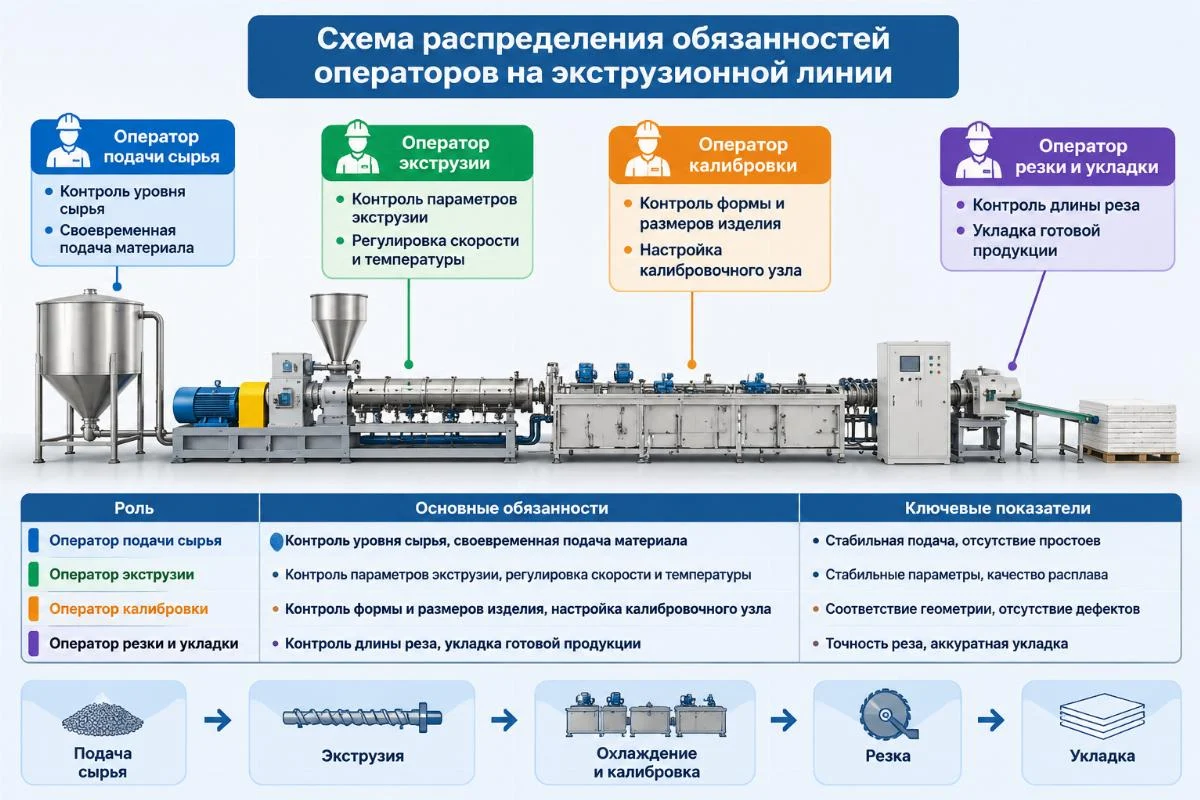
Как рассчитать штат под конкретную мощность линии?
Чтобы точно определить, сколько операторов нужно для линии снеков, мы используем матрицу сравнения спецификаций. Этот подход позволяет оценить нагрузку на персонал в зависимости от мощности и уровня автоматизации. Автоматизация линии снеков играет ключевую роль в снижении потребности в ручном труде.
| Мощность линии и уровень автоматизации | Роль: Сырье и подготовка | Роль: Экструзия и температура | Роль: Фасовка и логистика | Итого операторов на смену |
|---|
| Малая (200-300 кг/ч)
Ручной досып, контроль температуры, ручная фасовка | 1 человек (ручная подача мешков, контроль влажности) | 1-2 человека (контроль панели, нарезка, выкладка на тележки) | 1 человек (ручная взвешивание, запайка) | 3-4 человека |
| Средняя (500-1000 кг/ч)
Пневмотранспорт, авто-сушка, полуавтоматическая фасовка | 1 человек (контроль пневмотранспорта и бункеров) | 1 человек (контроль панели экструдера, зрительный контроль формы) | 1-2 человека (обслуживание полуавтомата, упаковка) | 2-3 человека |
| Крупная (1500+ кг/ч)
ПЛК-управление, авто-обжарка, нанесение вкусов, авто-фасовка | 0-1 человек (логистика сырья, контроль силосов) | 1 человек (оператор пульта ПЛК, мониторинг датчиков) | 1 человек (контроль авто-фасовки, паллетирование) | 1-2 человека |
Как видно из матрицы, операторы экструдера на крупных линиях выполняют скорее функцию диспетчеров, чем физических рабочих. Согласно отраслевым стандартам, также диктуют необходимость ротации, чтобы исключить усталость и нарушение санитарных норм.

К чему приводит экономия на операторах?
Попытка сэкономить на зарплатном фонде, сокращая штат ниже расчетного, всегда бьет по карману через скрытые убытки. Когда мы говорим про расчет персонала для линии экструдированных снеков, мы должны учитывать эффект домино.
Рассинхрон узлов — это первая проблема. Если оператор экструдера не успевает вовремя передавать продукт на сушилку, влажный снек слеживается и портится. Если сушилка работает на холостом ходу из-за простоя, энергозатраты взлетают. Перерасход сырья и энергии в таких условиях многократно перекрывает зарплату одного недостающего сотрудника.
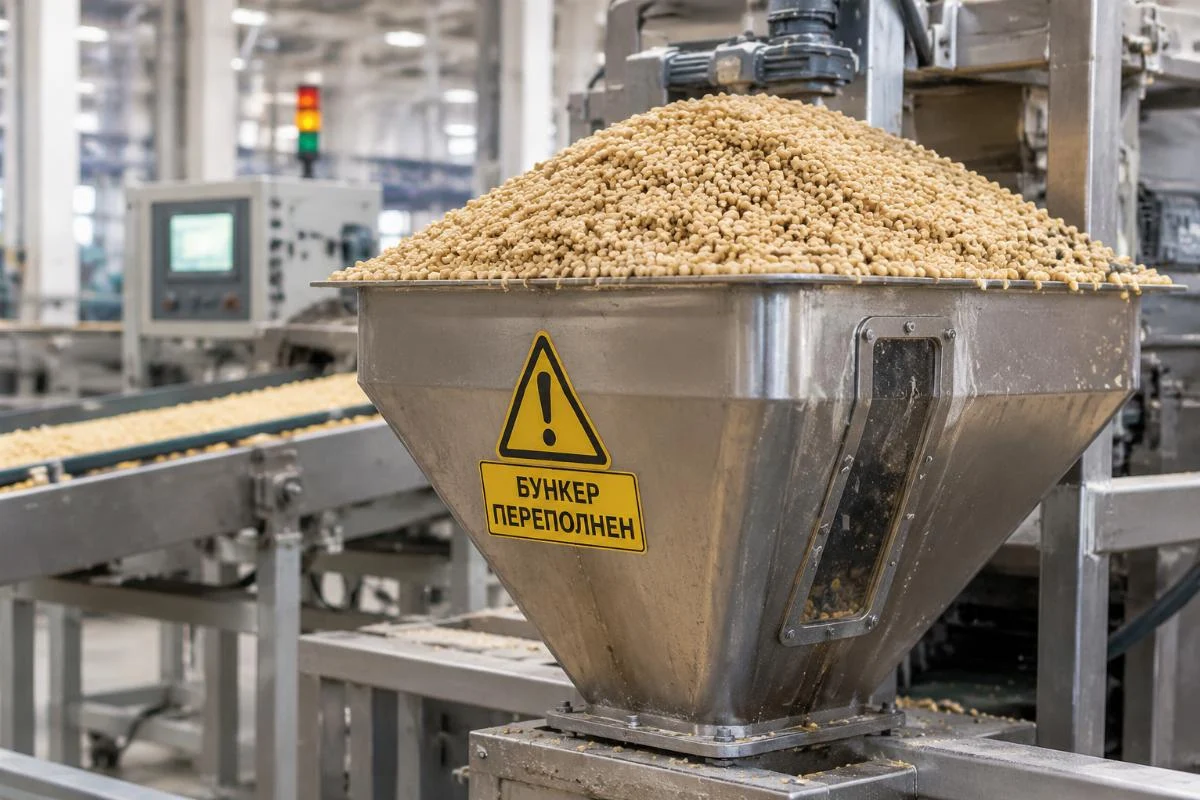
Вторая проблема — простой оборудования. Вспомним мой случай в Монтеррее. Из-за того, что два человека не могли физически успевать обслуживать буферные бункеры и упаковку, линия стояла полдня. Простой экструзионного оборудования такого класса стоит колоссальных денег. Экономия на персонале ведет к рассинхрону, засорам и простоям всей линии.
Как оборудование помогает сократить штат без потерь?
Единственный легальный способ снизить количество операторов — это правильная автоматизация линии снеков на этапе проектирования. Интеграция буферных бункеров с датчиками уровня и ПЛК-контроль позволяют связать узлы в единую цепь, где машины сами регулируют скорость подачи друг друга.
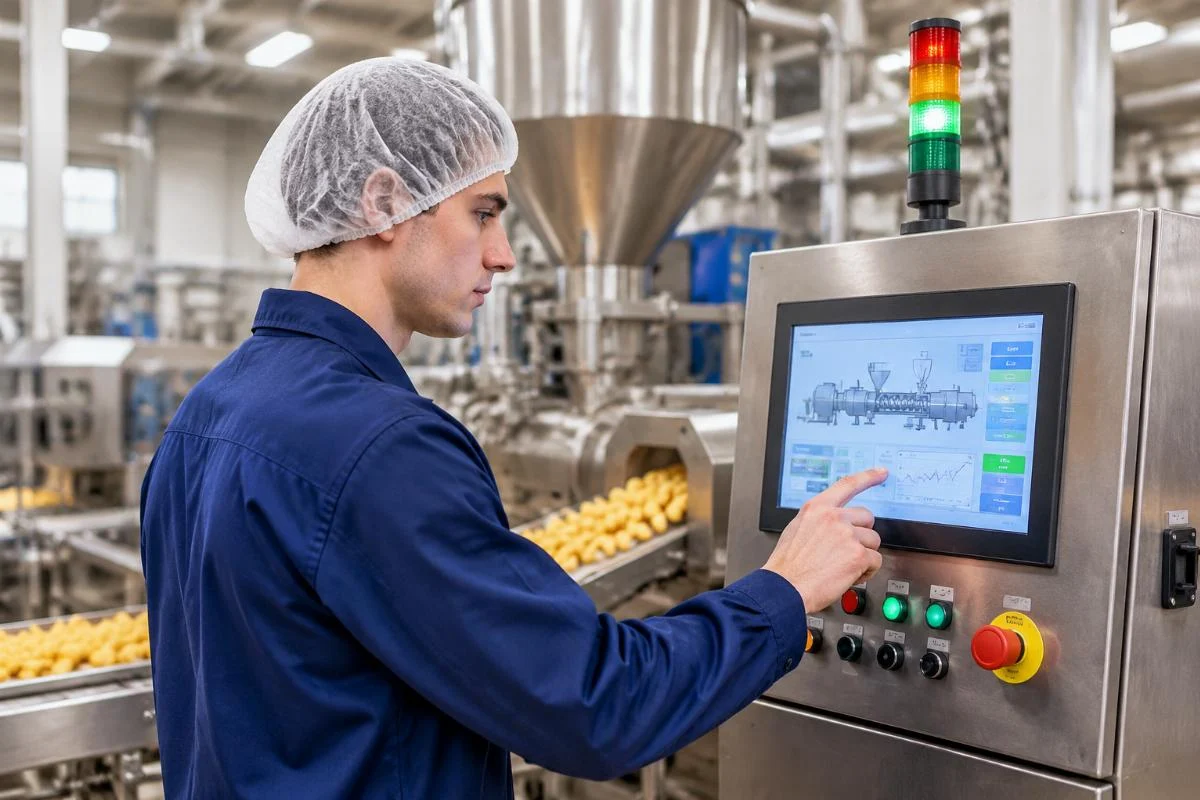
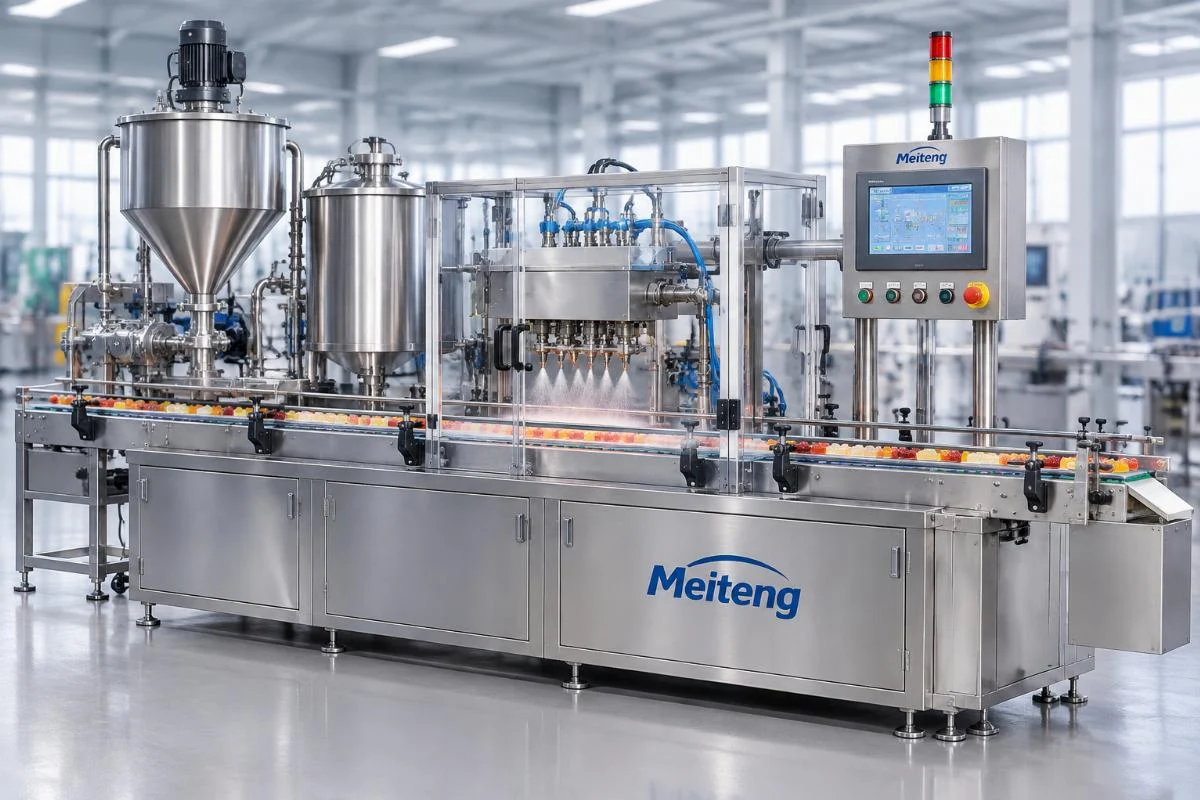
Например, линии Meiteng с интегрированными системами сушки, охлаждения и нанесения вкусов изначально проектируются с учетом эргономики. Это позволяет оптимизировать штат и включает обучение операторов. Когда система нанесения вкусов (дражирование) автоматически дозирует масло и пудру, а многоуровневая сушилка сама регулирует температуру по зонам, оператору не нужно крутить вентили и следить за таймерами. Он просто контролирует график на сенсорной панели.
Такой подход превращает оператора экструдера из грузчика в технолога. Инвестиции в правильную обвязку узлов окупаются за счет того, что вам не нужно нанимать лишних людей на каждую смену. подтверждает, что комплексные решения снижают операционные расходы в долгосрочной перспективе.
Conclusion
Точный расчет штата — это фундамент рентабельности экструзионного производства. Понимание того, сколько операторов нужно для линии снеков, защищает бизнес от скрытых простоев и брака. Инвестиции в автоматизацию и грамотное разделение труда всегда окупаются быстрее, чем попытки сэкономить на базовом персонале.