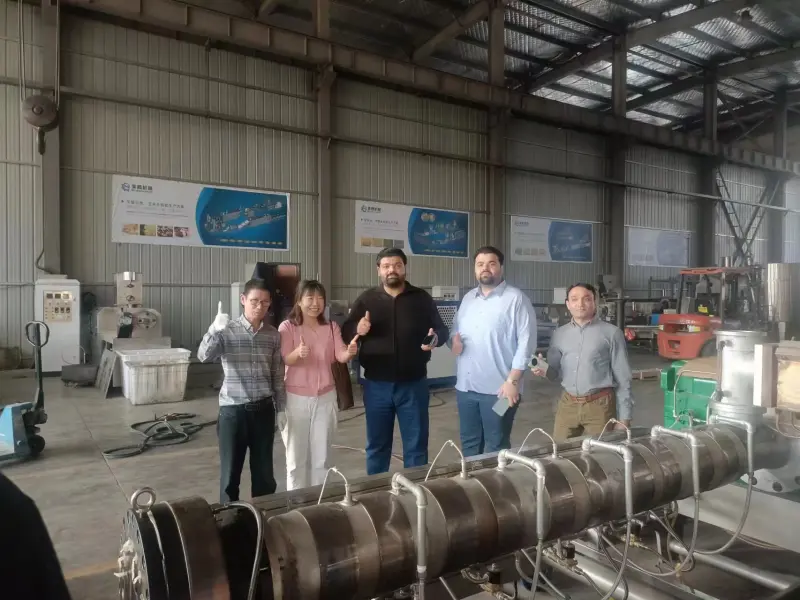

Обучение — это не чтение инструкций, а живая отладка температурных профилей у пульта управления.
Комплексное обучение персонала линии для снеков от производителя включает теорию экструзии, практическую настройку зон двухшнекового экструдера и адаптацию к местным условиям сырья, что является критическим условием для успешного запуска оборудования и предотвращения превращения линии в груду металла.
Когда я начинал свой путь простым слесарем в цеху, я думал, что главное в оборудовании — это железо. Но позже, занимаясь продажами, я столкнулся с суровой реальностью. Недавно мы запускали линию кукурузных снеков в Нигерии. Местные операторы просто не понимали, как регулировать температуру и скорость подачи в двухшнековом экструдере. Продукт не вспучивался, брак шел за браком, а клиент был готов расторгнуть контракт и не платить остаток. Мне пришлось самому вставать к пульту и на пальцах показывать, как выстраивать профиль температуры по зонам. С тех пор я всегда требую, чтобы обучение персонала линии для снеков проходило с личным присутствием инженеров покупателя на заводе. Без этого навык просто не формируется.

Давайте разберем, как именно выстраивается этот процесс и почему экономия на нем стоит вам всего проекта.
Что именно входит в базовый пакет обучения?
Базовый пакет — это не просто лекция о безопасности, а глубокая передача навыков контроля физических параметров экструзии.
Многие покупатели из Африки и Латинской Америки ошибочно полагают, что обучение персонала линии для снеков сводится к получению стопки мануалов и просмотру видео-инструкций. На деле же, без отладки параметров на пульте, теория мертва. Стандартный пакет от производителя, такого как Meiteng, охватывает несколько критических слоев. Во-первых, это понимание физики процесса: как влажность сырья и скорость шнека влияют на давление в барреле. Во-вторых, это изучение стандартов гигиены, таких как 3-A, которые требуют специфических подходов к разборке и сборке узлов для очистки.
Вот как выглядит структура базовой подготовки:
| Этап подготовки | Фокус внимания | Уровень усвоения |
|---|---|---|
| Теория экструзии | Понимание реологии теста и влияния температуры | Базовый / Контролируемый |
| Практика у пульта | Ручная настройка зон нагрева и скорости | Продвинутый / Применяемый |
| Гигиена и обслуживание | Разборка узлов, соответствие 3-A | Стандартный / Обязательный |
| Работа с рецептурой | Адаптация параметров под местное сырье | Специализированный / Гибкий |
Один из моих клиентов, производитель снеков из Южной Америки, пытался запустить линию, опираясь только на удаленные консультации. Результат был предсказуем: постоянные засоры матриц. Только после того, как их инженер прошел полноценный цикл на заводе в Цзинане, обучение персонала линии для снеков дало плоды, и линия вышла на проектные мощности.

Почему нужно отправить хотя бы одного инженера в Китай?
Без личной настройки в заводских условиях профиль температуры не усваивается, а видеозвонки не заменят тактильного опыта.
Существует устойчивое заблуждение, что достаточно организовать видеозвонок с инженером поддержки, чтобы решить все вопросы. Это фатальная ошибка. Обучение персонала линии для снеков требует физического присутствия, потому что вы должны почувствовать, как ведет себя материал при разных температурах. Когда вы стоите рядом с машиной, вы слышите изменение звука двигателя при изменении вязкости теста, вы видите, как меняется цвет продукта на выходе при малейшем сдвиге температурного профиля.
Пусконаладка и обучение в Китае на базе Meiteng позволяют вашим специалистам работать на эталонном сырье и с эталонными настройками. Это формирует мышечную память. В Нигерии, о которой я упоминал выше, проблема была именно в отсутствии этого чувства. Местные рабочие не понимали, что температура в первой зоне должна быть значительно ниже, чем в зонах сжатия и дозирования, чтобы предотвратить преждевременное вспучивание и закупорку шнека.
Отправка инженера на завод решает еще одну скрытую проблему — понимание рецептуры. Инженеры Meiteng показывают, как менять скорость шнека и профиль температуры в зависимости от сорта кукурузной крупы, который может отличаться в разных регионах. После того как ваш специалист вернется с завода, доля брака снижается многократно, потому что он знает, как компенсировать нестабильность местного сырья.

Как проходит обучение на двухшнековом экструдере?
Фокус смещен с общего управления на точную регулировку температурных зон и скорости подачи для предотвращения брака.
Двухшнековый экструдер — это сердце линии. Обучение персонала линии для снеков в контексте работы с этим узлом строится вокруг методологии контроля температуры по зонам. Мы не просто задаем цифры; мы учимся читать поведение машины.
Процесс обучения на двухшнековом экструдере включает следующие шаги:
- Зонирование и стартовые профили: Инженер объясняет, почему температура должна возрастать от низких значений на входе к высоким в зоне матрицы. Это предотвращает пригорание и обеспечивает равномерное плавление.
- Баланс скорости: Регулировка скорости подачи сырья должна быть синхронизирована со скоростью вращения шнеков. Перекос приводит либо к голодному питанию, либо к перегрузке двигателя.
- Адаптация к влажности: Это критический момент. Если влажность сырья скачет, оператор должен уметь компенсировать это изменением температуры или скорости, не останавливая линию.
Во время стажировки в Цзинане, стажеры сами настраивают машину с нуля. Они видят, что происходит, когда они нарушают баланс. Они видят, как продукт превращается в непригодную массу, и учатся возвращать процесс в стабильное состояние. Это и есть настоящее обучение персонала линии для снеков, а не просто нажатие кнопок по инструкции.

Что делать, если местные рабочие не понимают настройки?
Пошаговый метод визуального контроля и дублирования параметров спасает линию от простоя.
Даже если один инженер прошел отличное обучение, на смене могут работать другие операторы, которые не понимают тонкостей. Как обеспечить стабильность? Здесь на помощь приходит системный подход, который мы внедряем после завершения этапа «пусконаладка и обучение в Китае».
Первое правило — визуализация. Мы создаем физические карты параметров для каждого вида продукта. На панели управления наклеиваются цветовые метки: зеленая зона — идеальные параметры, желтая — допустимые отклонения, красная — аварийный режим. Оператору не нужно помнить все цифры, он должен удерживать стрелки в зеленой зоне.
Второе правило — дублирование и протоколирование. Что входит в обучение от производителя в этом контексте? Мы учим ведущего инженера составлять простые, понятные чек-листы для каждой смены. Перед запуском он проверяет давление в барреле, ток двигателя и температуру в ключевых точках. Если местные рабочие не понимают, почему нужно действовать именно так, ведущий инженер должен перевести технические требования на язык их повседневных задач и ответственности.
Когда я работал в Нигерии, мы внедрили именно такую систему визуального контроля. Операторы перестали паниковать при малейшем изменении звука машины, потому что у них перед глазами была четкая таблица соответствий. Обучение персонала линии для снеков на этом этапе трансформируется из индивидуального навыка в командный стандарт.

Conclusion
Успех линии определяется не только качеством стали, но и качеством знаний тех, кто стоит у пульта. Инвестиции в глубокое, практическое обучение на заводе производителя многократно окупаются за счет снижения брака и стабильности производства. Без передачи реальных навыков настройки экструдера даже самое совершенное оборудование останется просто набором металла.