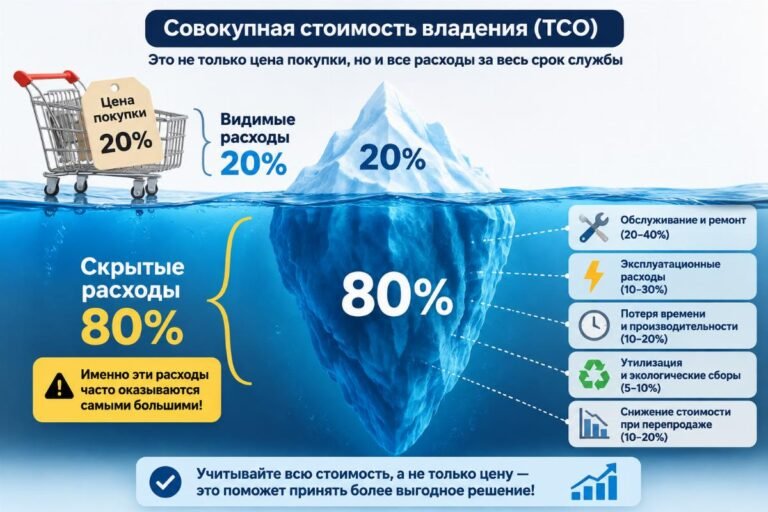
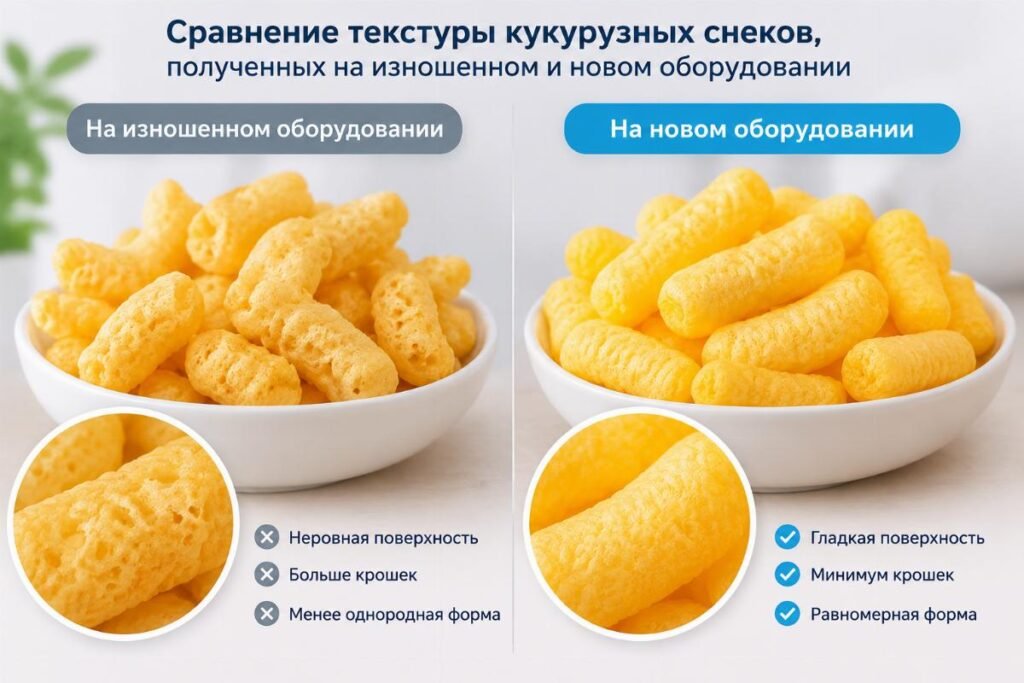
Дешевый б/у двухшнековый экструдер экономит бюджет на старте, но убивает маржу на браке и простое.
Выбор между прямым вспучиванием и снековыми пеллетами зависит от сырья и целевой текстуры; ключ к успеху — правильный дизайн шнеков и точный контроль температуры, а не просто покупка машины.
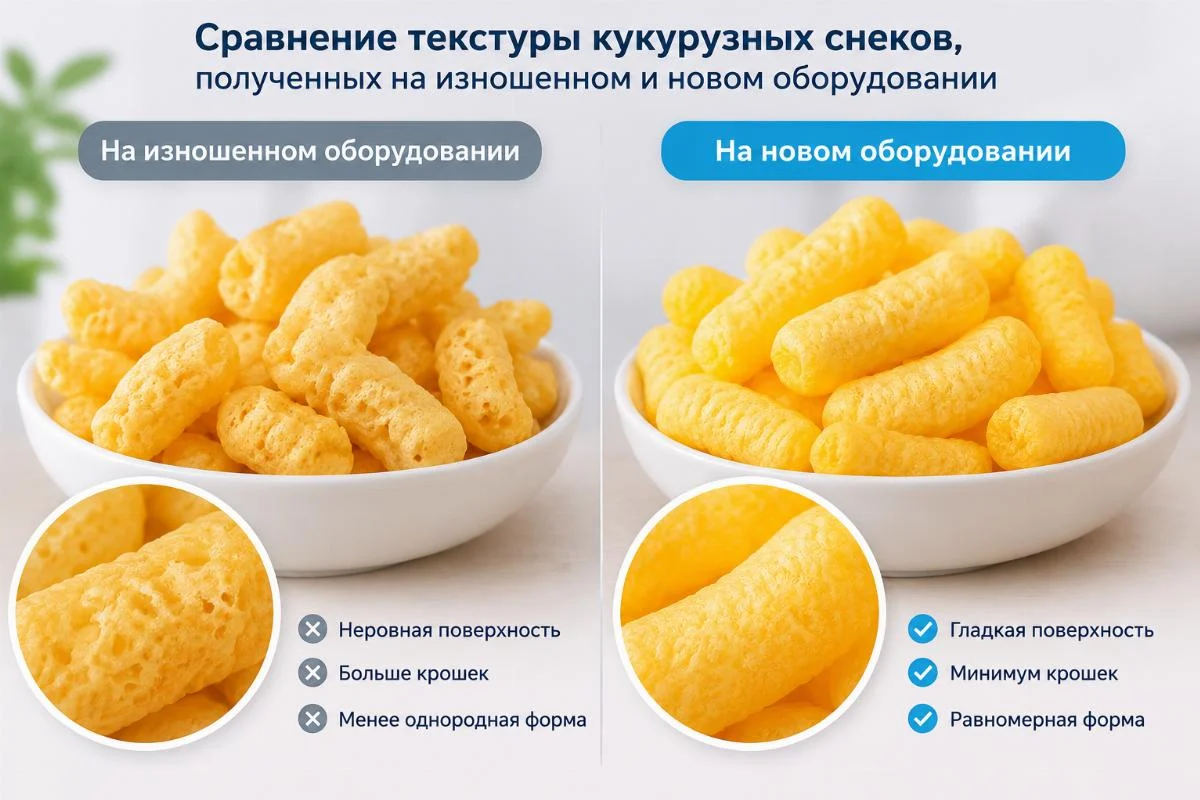
Когда я только начинал работать в сфере поставок пищевого оборудования и ездил по рынку вместе с наставником, в Эр-Рияде мы столкнулись с типичной картиной. Местный предприниматель, решив сэкономить на старте, купил у европейского посредника подержанную технику для производства снеков. При запуске кукурузных палочек технология прямого вспучивания показала низкую степень экспансии: продукт выходил плотным, невзрачным.螺杆 (шнеки) изнашивались с катастрофической скоростью, а нарезка давала горечь крошек вместо цельных форм. Линия простаивала неделями, а владелец считал убытки. Только после того, как мы подключили инженеров из Цзинаня, пересмотрели рецептуру и заменили формующие элементы на матрицы из пищевой нержавеющей стали 304, производительность вернулась к проектным двумстам килограммам в час. Такие истории я вижу постоянно: покупатели фокусируются на шильдике, игнорируя то, что экструдер для снеков требует идеальной геометрии шнеков и стабильного теплообмена.
Чтобы избежать повторения этих ошибок, давайте разберем, как работает технология прямого вспучивания, чем она отличается от подхода со снековыми пеллетами и как правильно выстроить производственную линию.
В чем разница между прямым вспучиванием и снековыми пеллетами?
Разница кроется в количестве технологических этапов и требуемой влажности сырья: прямой метод формирует готовую текстуру сразу в цилиндре, тогда как пеллеты требуют промежуточной сушки и последующего высокотемпературного обжара.
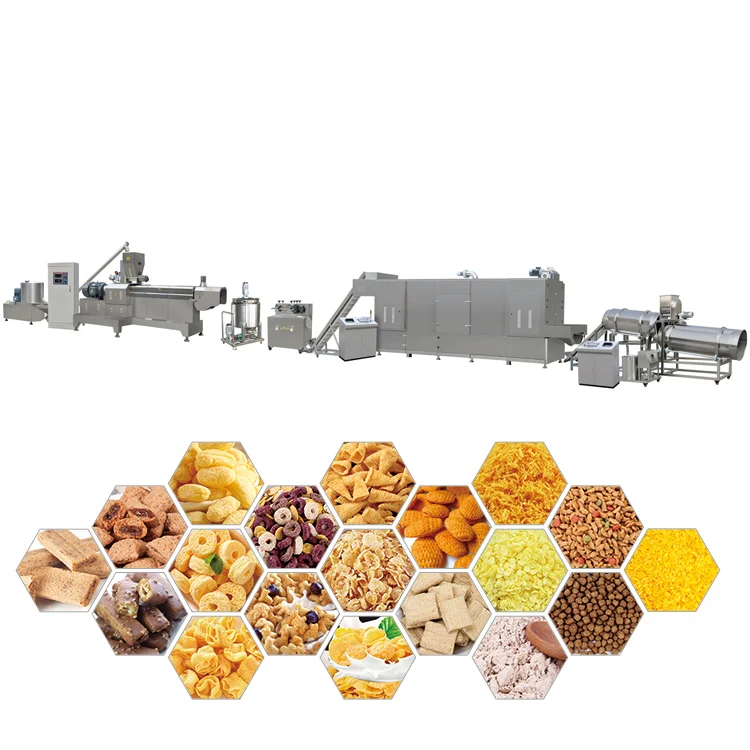
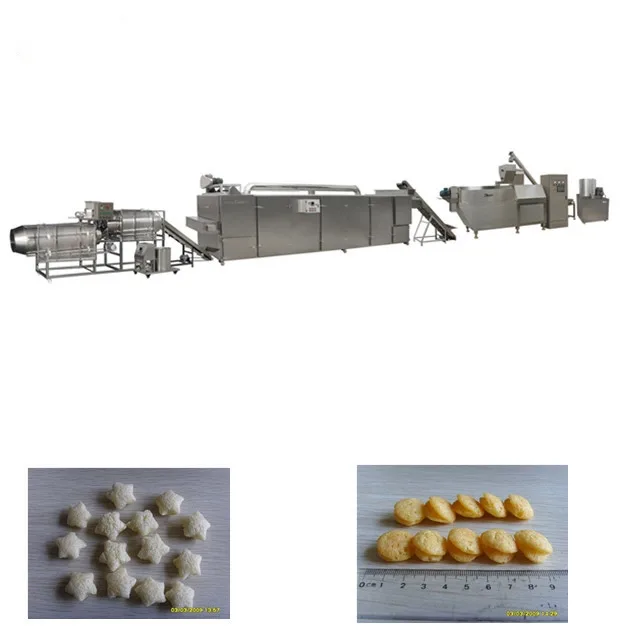
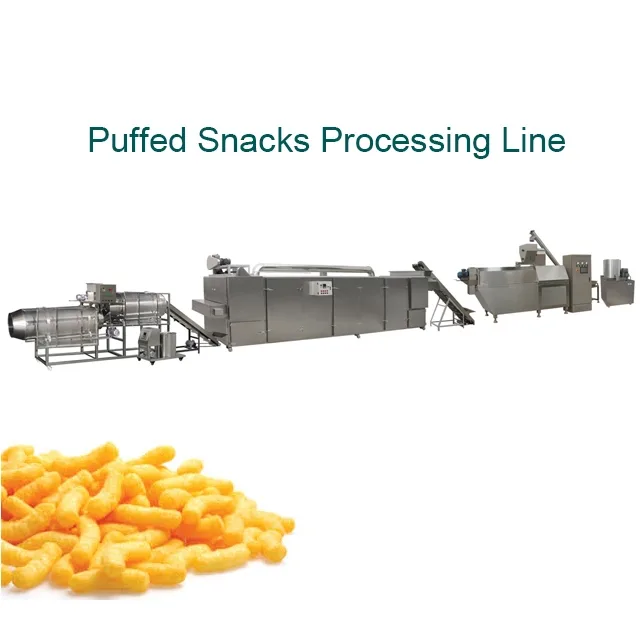
Технология прямого вспучивания предполагает, что сырьевая смесь подается в экструдер для снеков, где за счет высокого давления, температуры и механического сдвига происходит мгновенная gelatinization крахмала. При выходе через матрицу резкий перепад давления вызывает взрывной рост объема. Это непрерывный процесс: смешивание, экструзия, сушка и нанесение вкусовых добавок идут потоком.
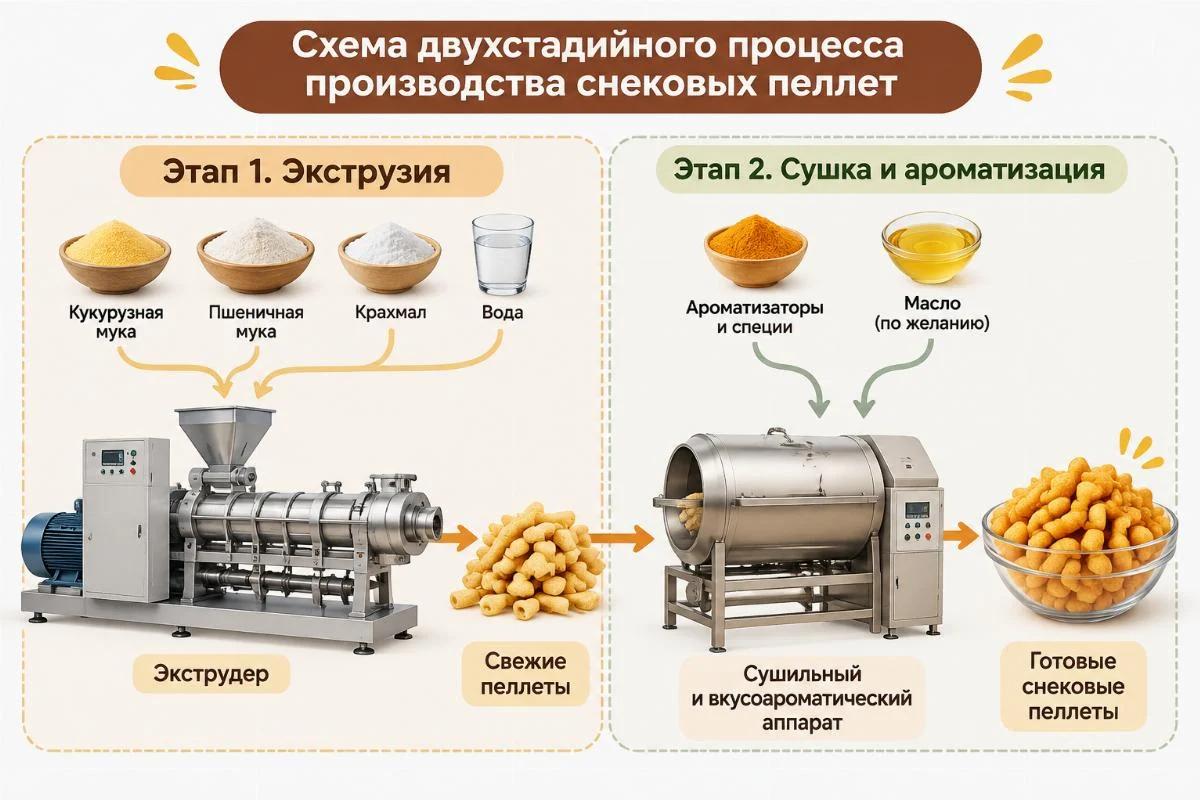
Снековые пеллеты — это полуфабрикат. Сначала формируется плотная гранула с контролируемой влажностью. Затем она сушится до определенного состояния, чтобы храниться месяцами. Непосредственно перед продажей или фасовкой пеллеты попадают в горячее масло или печь, где происходит финальное раскрытие текстуры.
| Параметр | Прямое вспучивание | Снековые пеллеты |
|---|---|---|
| Сырьевая база | Зерновые муки, крахмалы | Зерновые, картофельный крахмал, рыбная мука |
| Количество этапов | Непрерывный цикл (экструзия-сушка-вкусожирование) | Двухстадийный (производство пеллет + финальная жарка/обжар) |
| Текстура продукта | Воздушная, пористая, тает во рту | Хрустящая, плотная, требует разжевывания |
| Гибкость рецептур | Высокая, быстрая смена матриц | Ограничена, требует перенастройки всего цикла сушки |
| Энергопотребление | Высокое на этапе экструзии, низкое на сушке | Равномерное, но суммарно выше за счет двойной термообработки |
Один мой клиент из Северной Африки хотел запустить линейку хрустящих закусок из рыбной муки. Изначально он пытался использовать технологию прямого вспучивания, но белковая структура не давала нужной хрупкости, продукт получался жестким. Переход на снековые пеллеты с последующей обжаркой решил проблему текстуры, хотя и усложнил логистику внутри цеха. Понимание этой базы критично до подписания контракта.
Какое оборудование выбрать: одно- или двухшнековый экструдер?
Выбор между одно- и двухшнековым экструдером диктуется не бюджетом, а влажностью и жирностью вашей рецептуры: сложные смеси с высоким содержанием белка или жира требуют двухшнековой машины.
Одношнековые модели отлично справляются с простыми углеводными смесями, где основная задача — создать давление и сдвиг для крахмала. Они конструктивно проще, дешевле в обслуживании и потребляют меньше энергии на тонну продукта. Если ваш экструдер для снеков работает только с кукурузной или рисовой мукой без добавления масел, одношнековая конфигурация будет рентабельным решением.
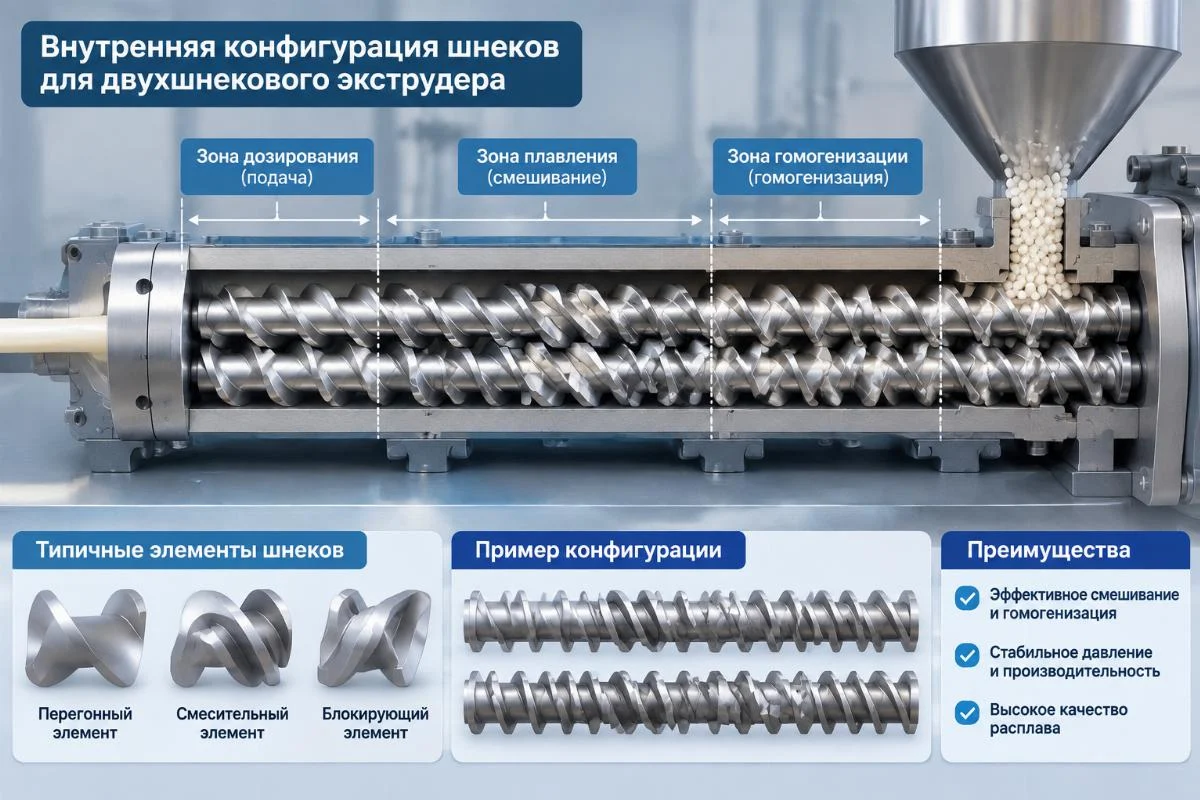
Двухшнековый экструдер (например, серии DS) — это инструмент для высокотехнологичных задач. Взаимодействующие или не взаимодействующие шнеки обеспечивают самоочищение цилиндра, равномерное распределение тепла и позволяют работать с рецептурами, содержащими жиры, белки или высокие концентрации сахара.
| Характеристика | Одношнековый экструдер | Двухшнековый экструдер |
|---|---|---|
| Работа с жирами/белками | Затруднена, риск засорения | Отличная, контролируемый сдвиг |
| Самоочищение цилиндра | Низкое, требует частой разборки | Высокое, за счет взаимного очищения шнеков |
| Контроль температуры | Зависит от скорости вращения | Точный, зонный, независимый от давления |
| Срок службы шнеков | Быстрый износ при абразивных смесях | Значительно дольше при правильном подборе сплава |
Ко мне обращался стартап из ОАЭ, планирующий выпускать протеиновые снеки с добавлением сыворотки. Они хотели купить одношнековую машину, так как она дешевле. Но я настоял на тестировании рецептуры на двухшнековом оборудовании. Результат показал, что на одношнековой машине белок просто пригорал к стенкам цилиндра, вызывая постоянные простои для чистки. Двухшнековая конфигурация серии DS решила проблему, обеспечив стабильный выход продукта без брака.
Почему выходят из строя дешевые экструдеры и как этого избежать?
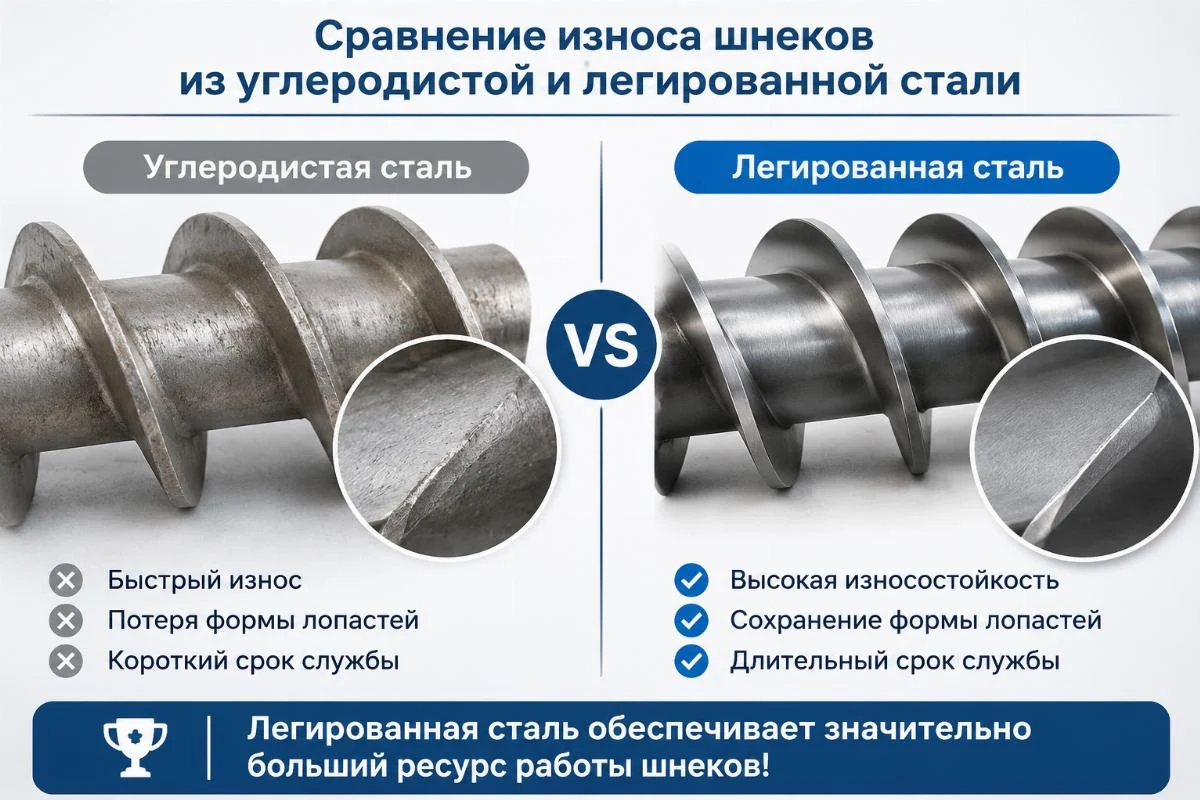
Дешевые экструдеры выходят из строя не из-за «злого рока», а из-за использования углеродистых сталей в узлах трения и отсутствия прецизионного контроля зон нагрева.
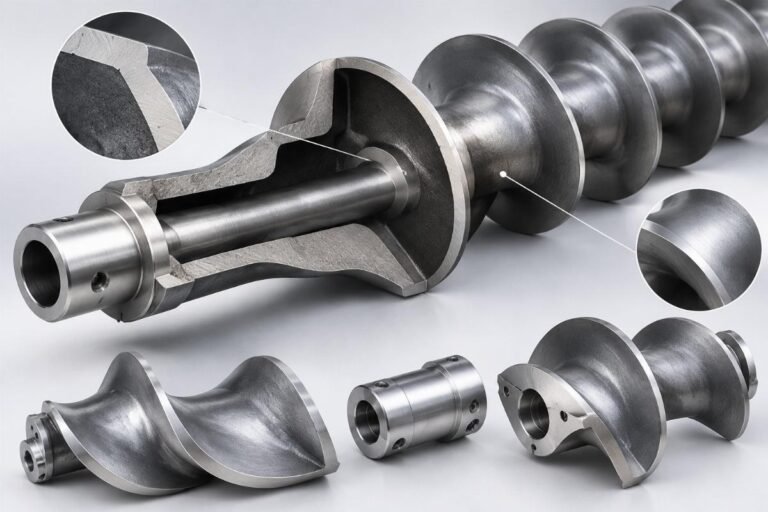
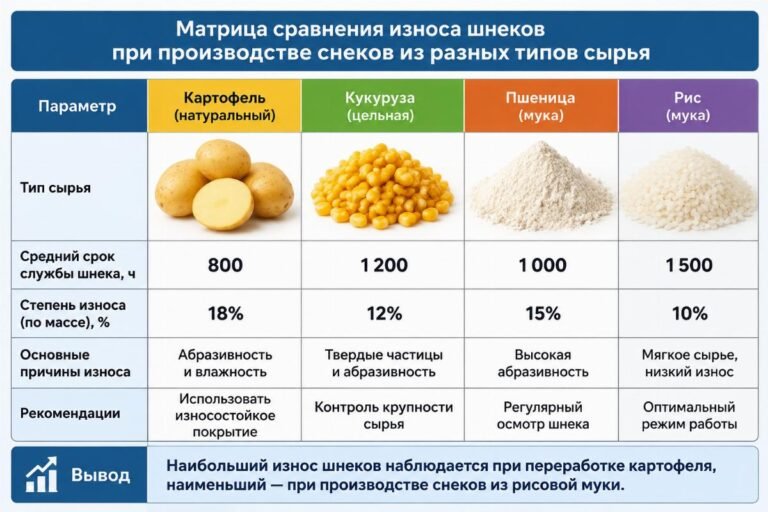
Когда я вижу, как покупатели жалуются на быстрый износ, я всегда прошу прислать фото внутренних деталей. В девяноста процентах случаев шнеки и матрицы сделаны из обычной инструментальной стали без должной термообработки или гальванического покрытия. При работе с абразивными зерновыми смесями такой металл стирается за несколько сотен часов. Зазоры увеличиваются, давление падает, технология прямого вспучивания перестает давать нужную пористость, а продукт выходит сырым или, наоборот, подгорает.
Второй критический фактор — система нагрева. Дешевые контроллеры допускают колебания температуры в десятки градусов. Для крахмалосодержащих смесей это критично: перегрев на пару градусов вызывает деструкцию полимера и потерю формы, недогрев ведет к непроплавленному ядру.
Чтобы избежать этих проблем, необходимо требовать от поставщика:
- Материалы рабочих органов: Шнеки и матрицы должны быть изготовлены из легированных сталей, таких как 304 или 316 нержавеющая сталь для пищевых зон, с применением специальных сплавов для зон высокого трения.
- Система управления: Наличие ПИД-регуляторов для каждой зоны нагрева и охлаждения, обеспечивающих стабильность в пределах нескольких градусов.
- Модульность конструкции: Возможность быстрой замены шнековых профилей без демонтажа всего цилиндра.
Один клиент из Турции купил линию, где матрицы были сделаны из дешевого сплава. Через месяц работы геометрия отверстий нарушилась, и снековые пеллеты стали иметь неправильную форму, что привело к браку при последующей обжарке. Замена матриц на детали из пищевой нержавеющей стали 304, изготовленные с соблюдением микронных допусков, мгновенно стабилизировала процесс.
Как запустить линию без простоев и брака?
Успешный запуск линии — это не просто установка железа, а комплексная поддержка: от разработки рецептуры до обучения операторов на месте.
Многие производители оборудования ограничиваются отправкой контейнера с машинами. Но экструдер для снеков — это сердце биохимического процесса. Без понимания реологии теста операторы будут месяцами подбирать параметры методом тыка, сливая тонны сырья в брак.
Поэтому современный подход к запуску производства снеков должен включать:
- Разработку рецептур: Адаптацию базовых формул под местное сырье. Кукуруза из разных регионов имеет разное содержание амилозы и амилопектина, что напрямую влияет на степень экспансии.
- Пусконаладочные работы: Инженеры должны не просто включить кнопки, а настроить профили шнеков и температурные кривые под конкретный продукт.
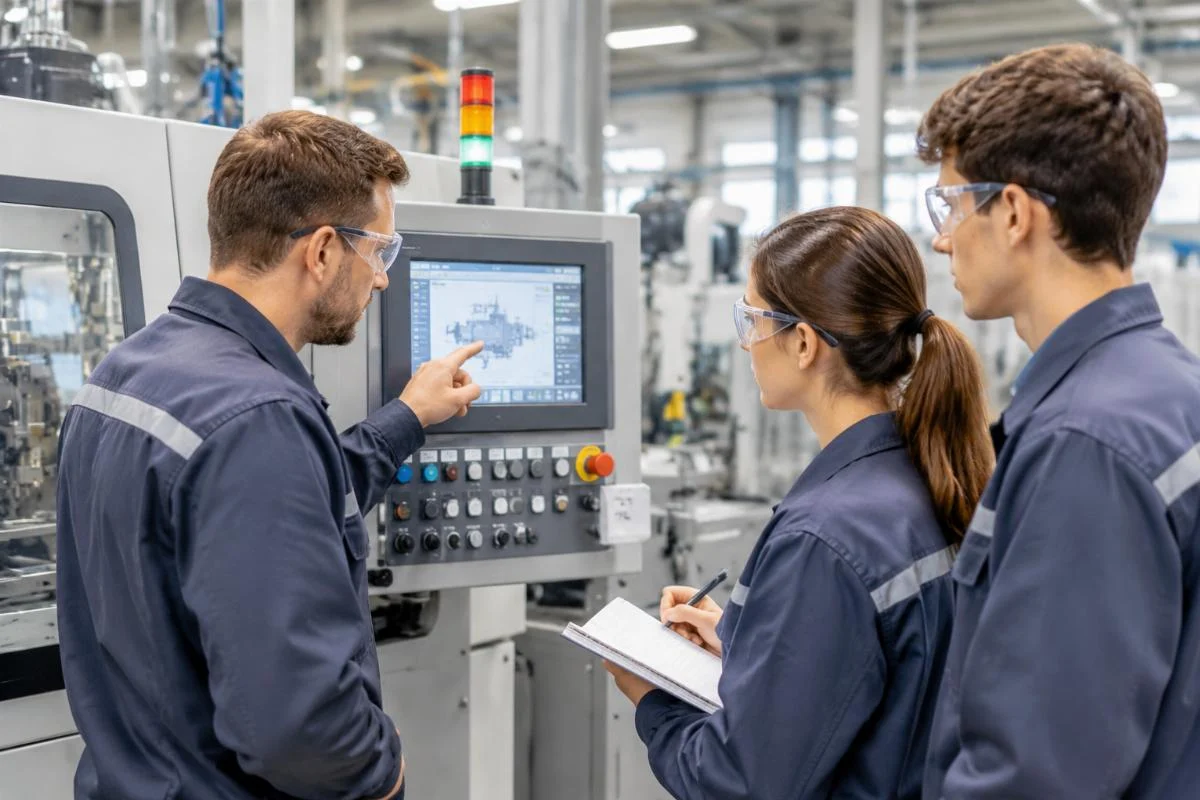
- Обучение персонала: Операторы должны понимать, почему важно поддерживать постоянный уровень сырья в бункере и как реагировать на изменение влажности пара.
Когда мы запускали линию для клиента в Саудовской Аравии, наши технологи провели на площадке несколько недель. Они не только настроили экструдер, но и обучили местную команду тому, как корректировать рецептуру при смене поставщика кукурузной муки. Это позволило заводу выйти на проектную мощность в кратчайшие сроки и избежать классических ошибок стартапа.
Conclusion
Технология прямого вспучивания и снековые пеллеты требуют разного подхода к оборудованию и рецептуре, но обе технологии критически зависят от качества исполнения экструдера.
Выбирая экструдер для снеков, смотрите не на цену шильдика, а на материалы шнеков, точность温控 (контроля температуры) и наличие инженерной поддержки. Инвестиции в правильное оборудование и профессиональный пуск окупаются отсутствием простоев и стабильным качеством продукта, что в конечном итоге определяет успех вашего бизнеса на рынке снеков.