
Большинство покупателей думают, что достаточно просто включить машину и посмотреть, как она крутится, но настоящая причина брака кроется в невидимых вещах: точности калибровки температурных зон и скрытых дефектах сборки редуктора.
Заводская приёмка линии для снеков на заводе — это не просто подпись в акте, а комплексная проверка калибровки датчиков, холостого хода оборудования и качества тестового запуска, которая исключает скрытый брак и защищает от финансовых потерь при старте производства.
Раньше я сам закупал оборудование, пока не перешел на сторону производителя. Помню, как принимал экструдер в Дубае: мы часами смотрели на работающую машину, но не проверили калибровку температурных зон. В итоге при запуске продукт не вздувался, а спекся в комки, и партию пустили в утиль. Теперь, сопровождая пусконаладку в Эр-Рияде и Дохе, я первым делом проверяю холостой ход шнеков и точность датчиков. Заводская приемка — это не просто подпись в акте, а умение услышать, как правильно гудит редуктор, и увидеть, как ровно ложится тестовая масса. Правильная проверка линии для производства снеков требует строгого разделения этапов, чтобы защитить дорогостоящие компоненты от поломок.
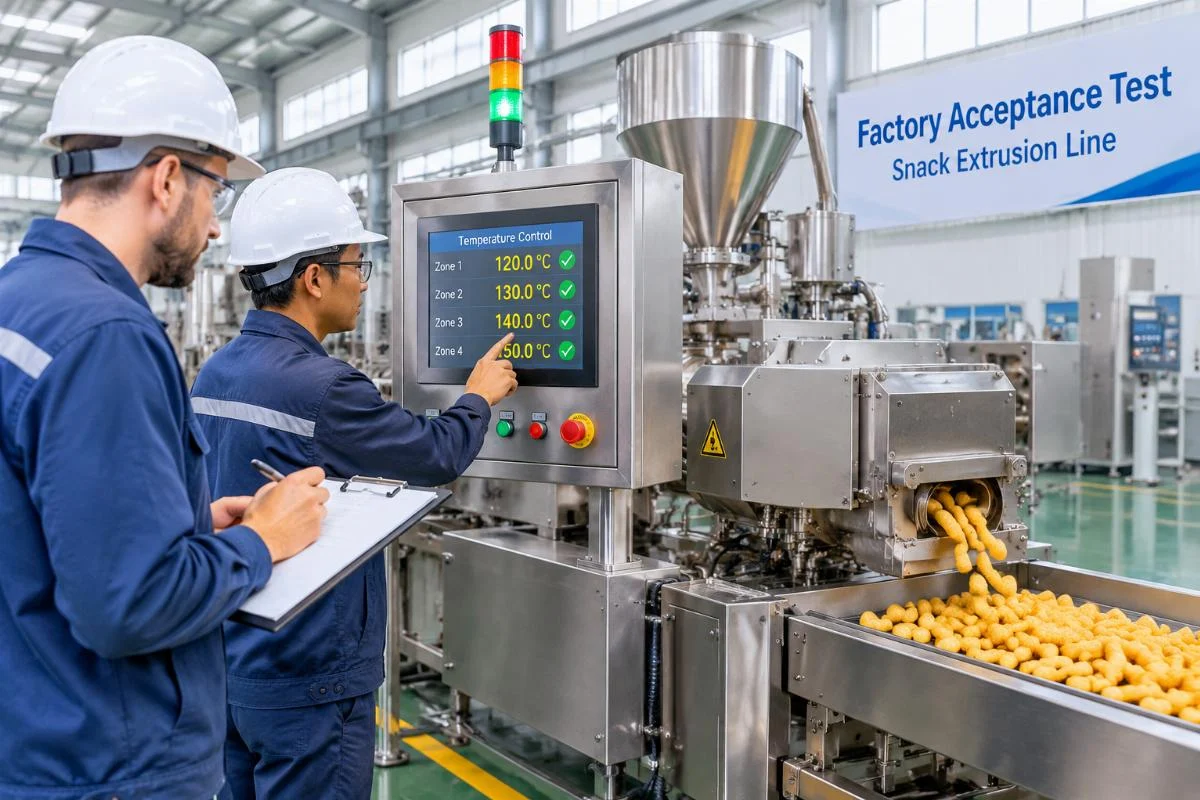
Переход от визуального осмотра к глубокой технической диагностике меняет весь подход к закупке оборудования.
Какие зоны нагрева критично проверять до запуска?
Точность датчиков исключает спекание продукта, так как отклонение температуры даже на несколько градусов разрушает структуру массы.
Многие думают, что машина просто должна нагреться, но на самом деле критично проверить каждую зону barrel. В современных линиях для снеков используется от пяти до восьми зон нагрева, и каждая из них должна соответствовать заданным параметрам с минимальным допуском. Если датчик температуры врет, сырье либо не расплавится, либо пригорит, что приведет к засорению матрицы. При приёмке линии для снеков на заводе инженеры используют независимые калибраторы, чтобы сверить показания встроенных термопар.
Один из моих клиентов на Ближнем Востоке столкнулся с тем, что продукт на выходе был сырым внутри, хотя снаружи выглядел готовым. Проблема заключалась в том, что датчик в центральной зоне показывал норму, а фактическая температура была ниже требуемой. Это классическая ошибка, когда доверяют только экрану управления. FAT заводские приемочные испытания должны включать проверку разницы между заданным и фактическим значением для каждой зоны нагрева.
Риски при игнорировании проверки температурных зон:
- Спекание массы и засорение формующей матрицы.
- Неравномерное вздутие продукта и высокий процент брака.
- Ускоренный износ шнеков из-за работы с неоптимальной вязкостью массы.
- Невозможность воспроизвести рецептуру при переносе производства на другую площадку.

Калибровка температур — это фундамент, без которого даже идеальная механика не даст качественного продукта.
Как оценить холостой ход шнеков и редуктора?
Слух и вибрационный анализ выявляют скрытые дефекты сборки, которые не видны при обычном осмотре.
Многие считают, что чем дольше крутится машина, тем лучше, но на самом деле пустой и нагруженный прогон нужно строго разделять, чтобы защитить螺杆 (шнеки) от абразивного износа без сырья. Тестовый запуск экструдера перед отгрузкой на холостом ходу должен длиться достаточно долго, чтобы прогреть редуктор и проверить отсутствие посторонних шумов. Я всегда прошу операторов выключить основной шум в цеху и просто послушать, как работает коробка передач. Правильно собранный редуктор гудит ровно, без металлических пристуков и высокочастотного визга.
Во время работы в Дохе мы заметили легкую вибрацию на корпусе редуктора при наборе определенных оборотов. Оказалось, что муфта соединения двигателя и редуктора была установлена с микроскопическим перекосом. Если бы мы не провели проверку линии для производства снеков на холостом ходу, эта вибрация разрушила бы сальники и привела бы к утечке масла прямо в производственную зону. Вибрационный анализ и контроль уровня шума редуктора — обязательные пункты протокола.
Что оценивать при холостом ходе:
- Равномерность звука работы редуктора на всех диапазонах оборотов.
- Отсутствие осевого люфта и вибрации на корпусе двигателя.
- Плавность вращения шнеков без заеданий в стволе цилиндра.
- Нагрев подшипниковых узлов в пределах допустимых норм.
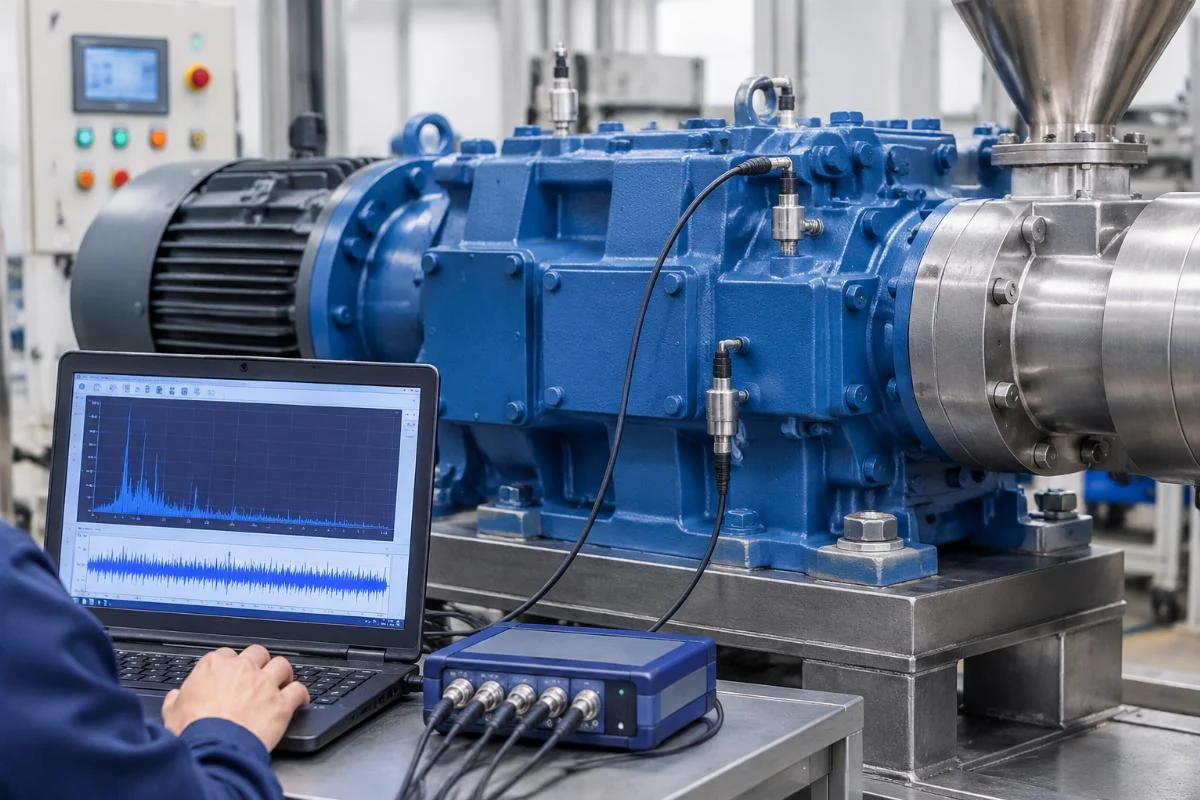
Уши и руки опытного инженера — лучший инструмент для поиска скрытых механических дефектов.
На что смотреть при тестовом запуске с сырьём?
Равномерность массы и степень экспансии — главные индикаторы, показывающие, готова ли линия к коммерческому выпуску.
Многие думают, что тестовый запуск нужен просто чтобы увидеть, как выходит продукт, но на самом деле это стресс-тест для всей кинематической и термической системы. Инженеры Meiteng проводят калибровку всех зон и обучают операторов слышать корректную работу редуктора на объектах в Эр-Рияде и Дохе, используя тестовую партию сырья. Для оценки используется небольшой объем материала, которого достаточно для стабилизации давления в стволе и выхода на рабочий режим.
При приёмке линии для снеков на заводе мы смотрим на то, как масса ведет себя на выходе из матрицы. Она должна выходить равномерно, без пульсаций и разрывов. Степень экспансии (вздутия) напрямую зависит от баланса между давлением, температурой и влажностью сырья. Если продукт выходит слишком плотным или, наоборот, превращается в пыль, значит, профиль температуры или скорость вращения шнеков требуют корректировки. Тестовый запуск экструдера перед отгрузкой с сырьем позволяет зафиксировать базовые параметры для конкретной рецептуры.
Критерии оценки тестового запуска:
- Стабильность давления в рабочей камере без резких скачков.
- Однородность цвета и текстуры тестовой партии снеков.
- Отсутствие непроплавленных включений и пригоревших частиц.
- Корректная работа системы резки и формирование ровного среза.

Только тест с реальным сырьем показывает, как машина поведет себя в коммерческом производстве.
Как правильно оформить акт приёмки после тестов?
Фиксация параметров гарантирует сервисные обязательства и защищает покупателя от скрытых дефектов в будущем.
Многие думают, что акт приемки — это просто формальность для оплаты, но на самом деле это юридический щит, который привязывает гарантию к конкретным техническим условиям. Если в документе просто написано «оборудование работает», вы не сможете доказать, что машина не выдает заявленную производительность или не держит температуру. В акте должны быть прописаны все зафиксированные параметры: точность температурных зон, уровень вибрации, качество тестовой партии.
FAT заводские приемочные испытания завершаются подписанием протокола, где указаны не только факты запуска, но и допуски, в которых машина считается исправной. Это особенно важно для линий, которые будут отправлены в другие страны. Если при монтаже на площадке заказчика возникнут споры о качестве продукта, именно этот протокол будет точкой отсчета. Инженеры производителя должны обучить ваших операторов тому, как считывать эти параметры и проводить ежедневный мониторинг.
Обязательные пункты акта приёмки:
- Зафиксированные значения температур по всем зонам с указанием допусков.
- Результаты вибрационного и акустического теста редуктора.
- Характеристики тестовой партии (влажность, плотность, внешний вид).
- Перечень переданной документации, чертежей и списков запасных частей.
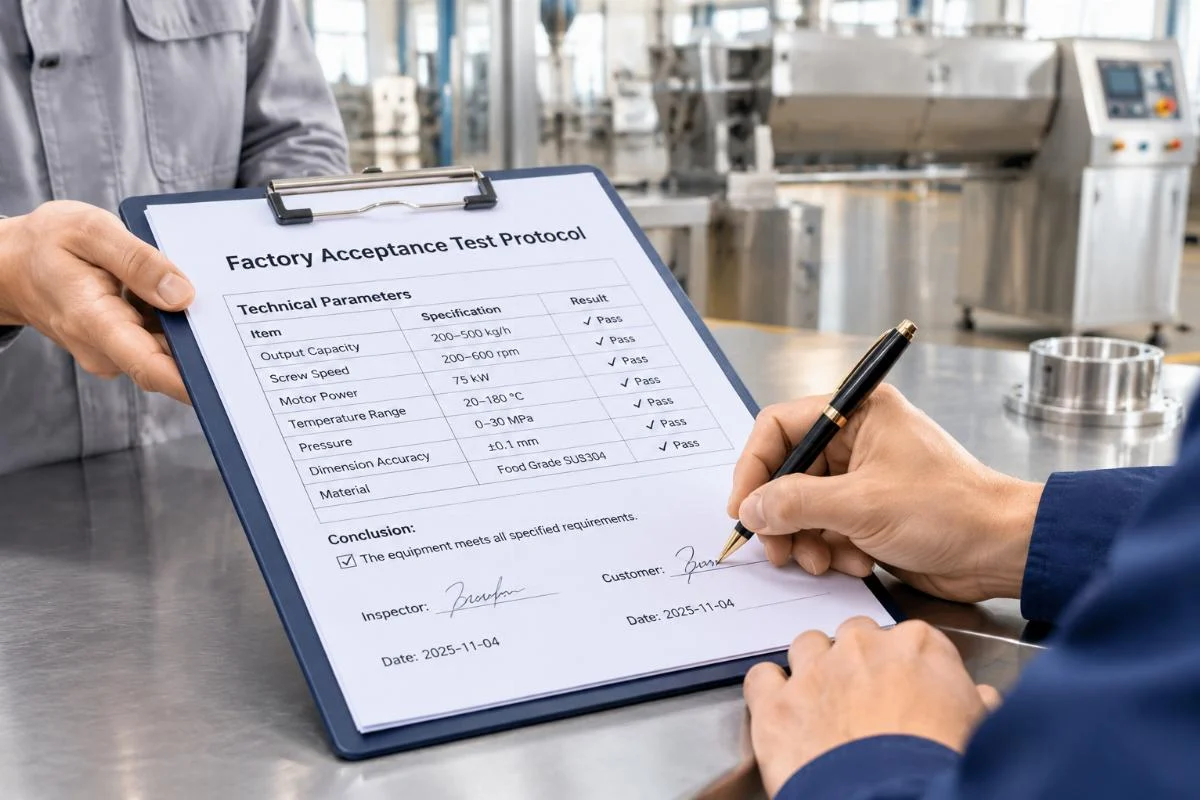
Грамотно составленный акт — это не бюрократия, а ваша страховка от простоев и финансовых потерь.
Conclusion
Успешный старт производства снеков начинается не с включения кнопок, а с глубокой технической диагностики каждого узла линии. Заводская приёмка линии для снеков на заводе требует проверки температурных зон, холостого хода редуктора и тестового запуска с сырьем, что позволяет выявить скрытые дефекты до отгрузки оборудования. Только фиксация всех параметров в протоколе FAT гарантирует, что машина будет работать стабильно и выдавать качественный продукт с первого дня коммерческого запуска.