
Многие считают, что чем мощнее двигатель, тем лучше, но истинная причина брака кроется в несоответствии профиля шнека и влажности сырья.
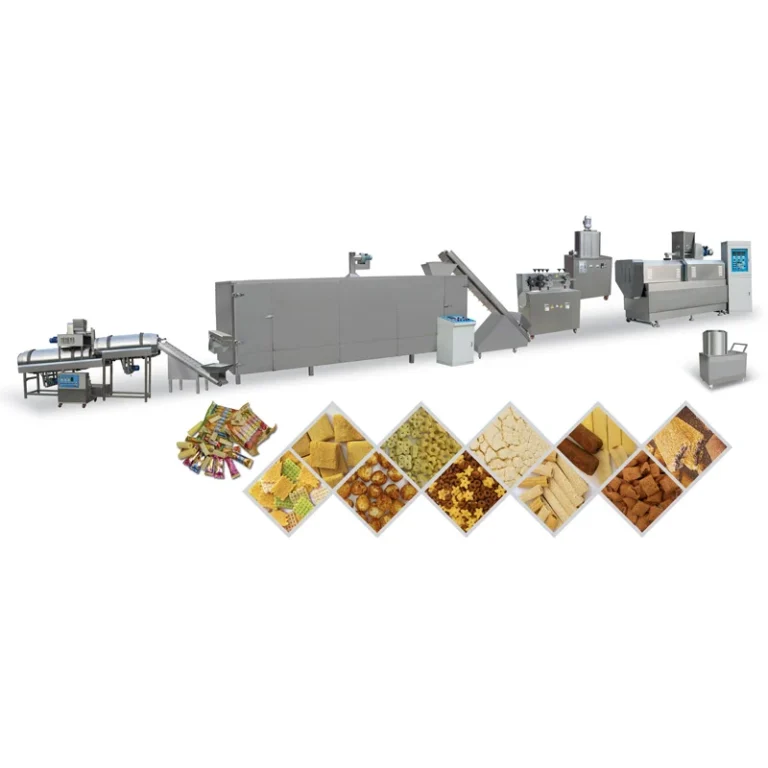
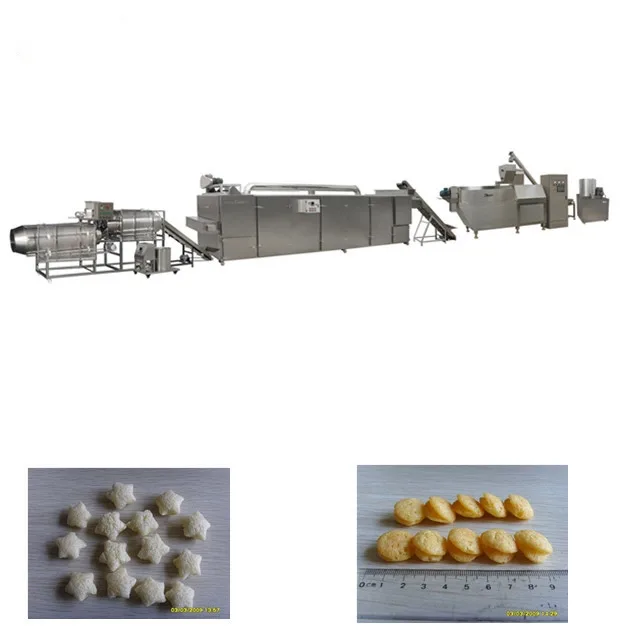
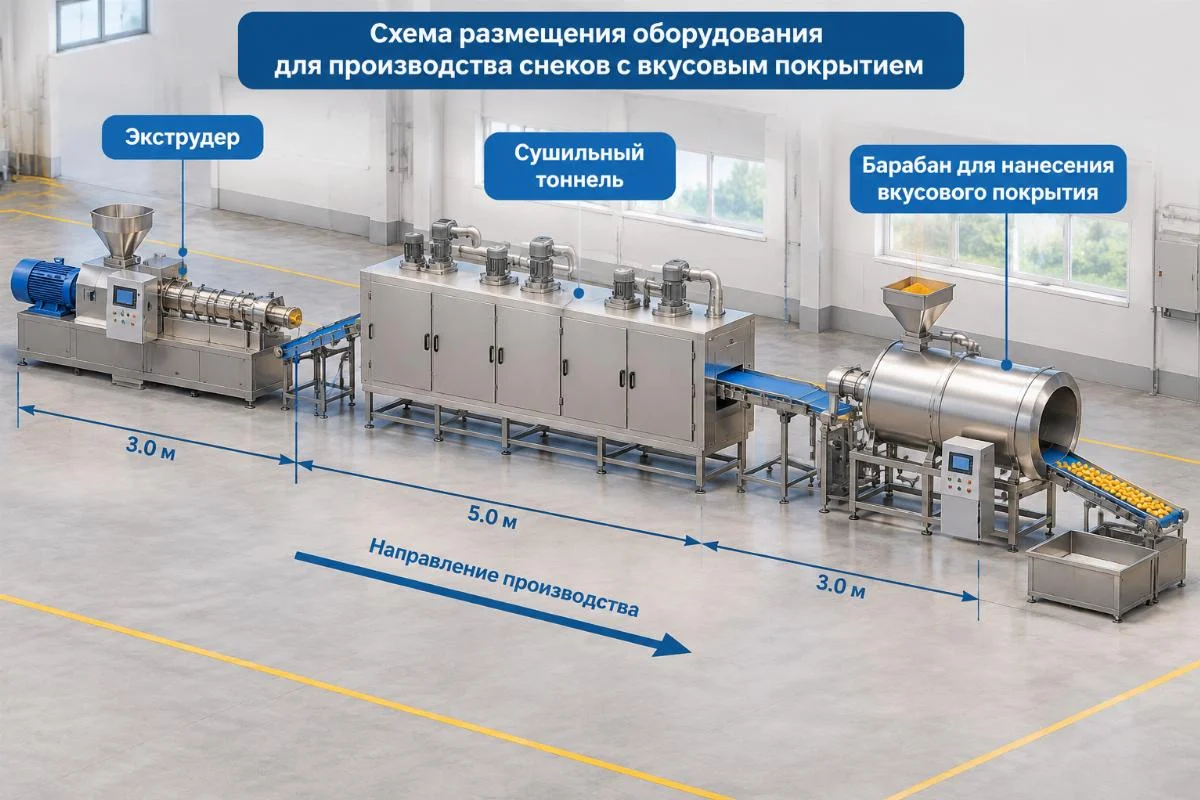
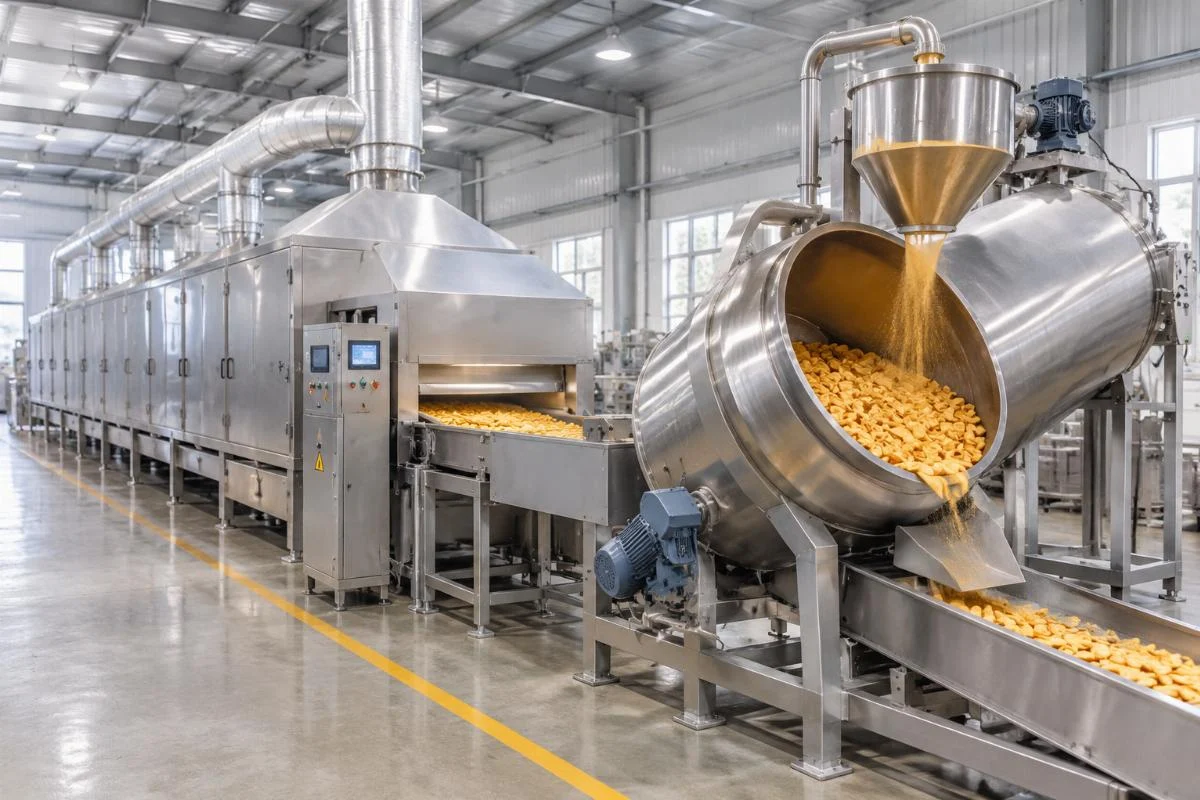
Полноценная линия для кукурузных палочек состоит из трех ключевых узлов: экструдера для формования, сушильной камеры для стабилизации структуры и барабана для равномерного нанесения глазури. Именно точная настройка связки «влажность сырья — геометрия шнека» определяет, получите ли вы хрустящий продукт или горькую крошку.
Когда я начинал с монтажа линий на заводах в Сучжоу, мы столкнулись с типичной проблемой у клиента в Нинбо: продукция на выходе из экструдера горчила и крошилась. Мы двое суток меняли матрицы и крутили температурные датчики, пока не поняли, что дело в банальном дисбалансе влажности кукурузной крупы и сжатия в зоне дозирования. После таких случаев я перешел в продажи и теперь всегда пишу руководства, где главное — не сухая мощность, а то, как избежать брака на старте. Лучше сразу сказать, где узкое место, чем потом менять шнеки.
Переходя от теории к практике, давайте разберем, как правильно собрать и настроить оборудование для производства кукурузных палочек, чтобы избежать финансовых потерь на этапе запуска.
Как выбрать экструдер для сладких кукурузных палочек: одношнековый или двухшнековый?
Выбор между одношнековой и двухшнековой системой зависит от сложности рецептуры и требуемой однородности текстуры, а не только от целевой производительности.
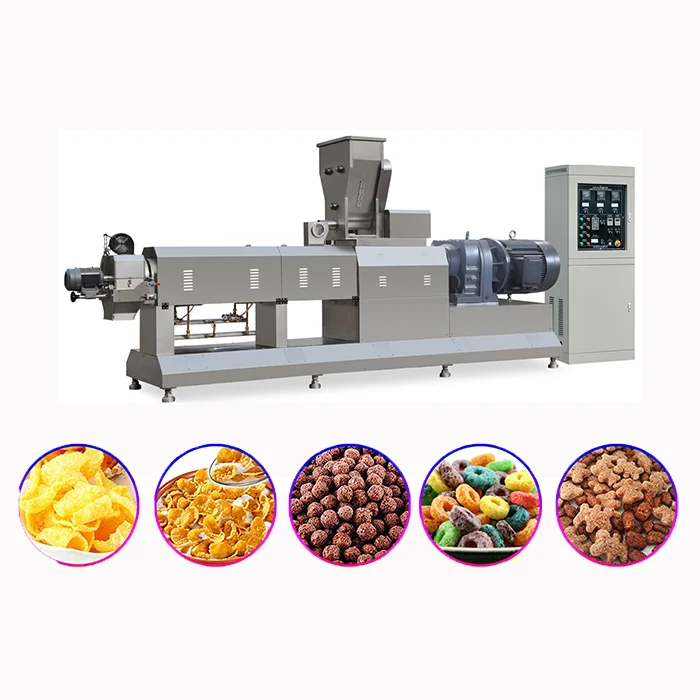
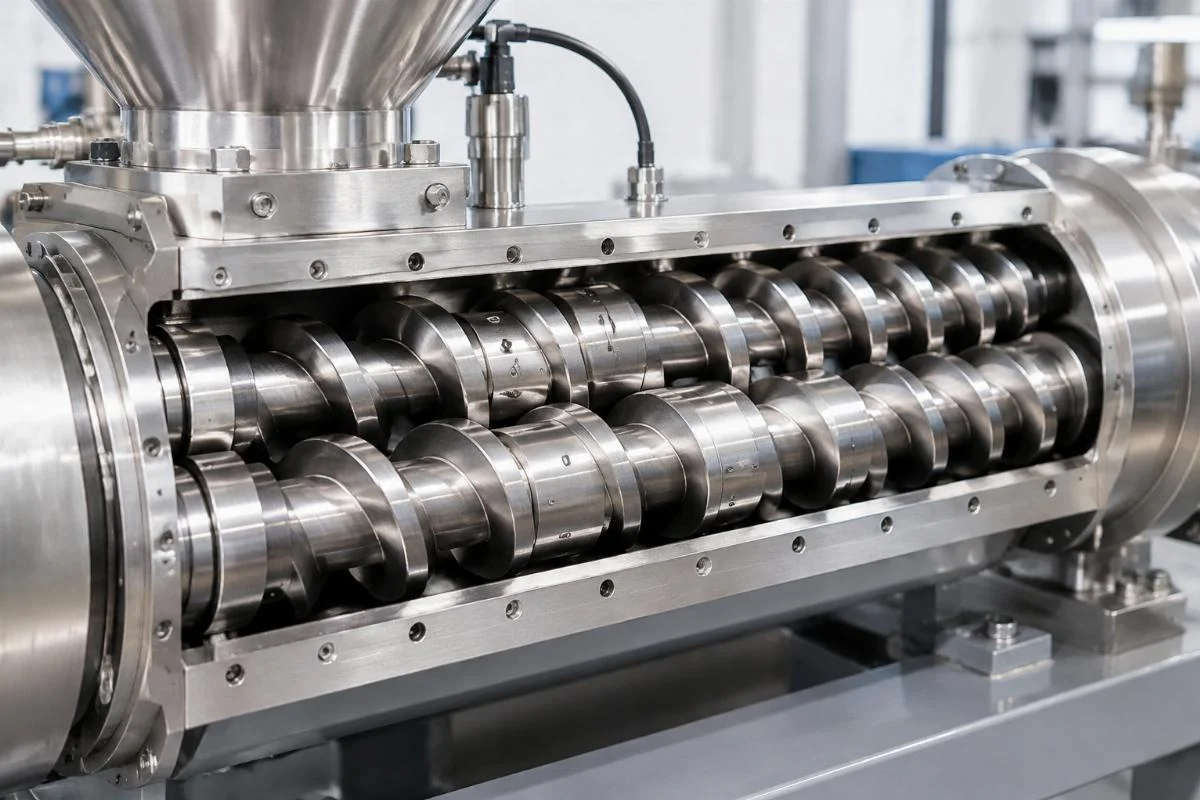
Экструдер для сладких кукурузных палочек должен обеспечивать контролируемый сдвиг и равномерный прогрев массы. В индустрии snack food давно устоялось мнение, что для простых рецептур достаточно одного шнека. Однако, если вы планируете вводить в состав белковые добавки или менять профиль шнека под разные виды сырья, двухшнековая система дает критическое преимущество за счет самоочищения и более мягкого, но глубокого перемешивания.
Чтобы вам было проще ориентироваться, я составил матрицу сравнения, основанную на реальных запросах стартапов.
| Параметр | Одношнековая система (базовая) | Двухшнековая система (гибкая) |
|---|---|---|
| Степень контроля сдвига | Ограниченная, зависит от трения о стенку | Высокая, за счет зацепления винтов |
| Работа со сложными смесями | Риск расслоения и неравномерного пропекания | Отличная гомогенизация массы |
| Адаптация под влажность сырья | Требует строгого контроля на входе | Компенсирует колебания влажности |
| Риск образования комков | Заметный при добавлении жиров | Минимальный благодаря самоочищению |
| Энергоэффективность на старте | Выше за счет простой конструкции | Выше за счет отсутствия зон застоя |
Один из моих клиентов, стартап из Латинской Америки, изначально хотел купить простую одношнековую машину, чтобы сэкономить. Но когда они попробовали добавить в кукурузную крупу местный фруктовый порошок, масса просто слипалась в пробку. Переход на двухшнековую конфигурацию решил проблему за счет принудительного продвижения материала.
Как избежать горечи и хрупкости в первых партиях продукции?
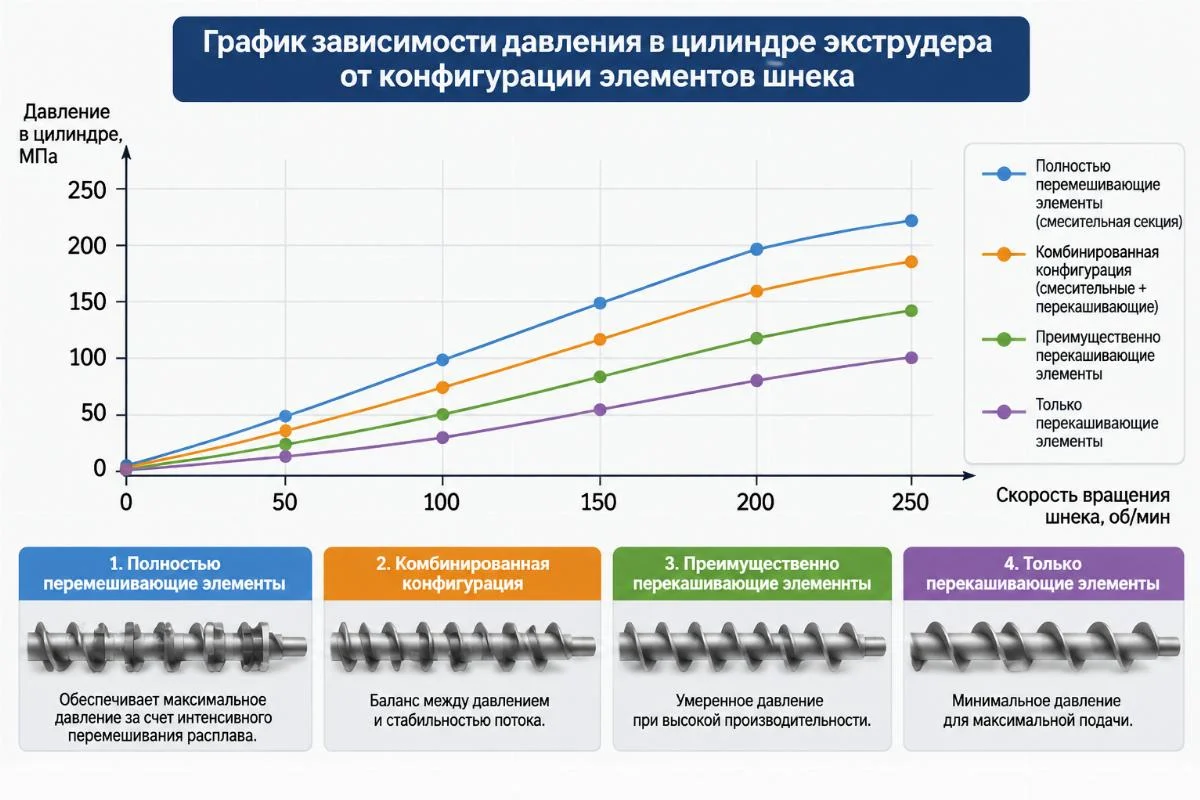
Продукт не горчит из-за «плохого сырья», он горчит из-за локального перегрева, вызванного неправильным профилем шнека при заданной влажности.
Это самая частая ошибка, которую я видел на площадках. Операторы видят, что продукт крошится, и начинают задирать температуру на всех зонах. Но если влажность кукурузы повышена, а сжатие в шнеке слишком резкое, влага не успевает испаряться равномерно. Происходит микровзрыв внутри матрицы, структура рвется, а крахмал локально карамелизуется до горечи.
Чтобы линия для кукурузных палочек выдавала стабильный результат с первого дня, необходимо выстроить профиль шнека по зонам:
- Зона питания: Глубокий канал для захвата гранул без уплотнения.
- Зона сжатия: Плавное уменьшение объема канала для постепенного выдавливания воздуха и начала пластификации.
- Зона дозирования и_metering_: Точное создание давления перед матрицей без избыточного трения.
Когда мы настраивали линию для одного клиента на Ближнем Востоке, мы не меняли температуру, а просто заменили один элемент шнека на более пологий в зоне сжатия. Горечь ушла мгновенно. Именно поэтому поставщики, предлагающие комплексный подход, всегда учитывают геометрию шнека под ваш конкретный профиль сырья.
Как синхронизировать сушку и нанесение вкуса с экструзией?
Скорость сушки и обороты вкусового барабана должны жестко соответствовать производительности экструдера, иначе вы получите либо влажный, либо пережаренный продукт.
Мало кто из новичков понимает, что оборудование для производства кукурузных палочек — это не только сам экструдер. Сушильный тоннель и барабан для нанесения глазури — это единый гидродинамический и механический контур. Если вы увеличите скорость шнека на экструдере, но не повысите скорость конвейера в сушилке, продукт налипнет и потеряет товарный вид. И наоборот, если сушилка будет работать слишком интенсивно, палочки станут хрупкими еще до попадания в барабан, превратившись в пыль при нанесении масла и специй.
На практике это выглядит так:
- Сушка: Температура и объем воздуха должны снижаться по зонам, чтобы влага уходила из центра палочки, а не только с поверхности.
- Вкусовой барабан: Скорость вращения и угол наклона определяют время контакта. Если барабан крутится слишком быстро, глазурь сбивается в комки; если медленно — продукт не успевает покрыться равномерно.
В компании Meiteng, когда мы поставляем комплексные решения, мы всегда проводим пусконаладочные работы всей линии в связке. Наши инженеры настраивают DS-серию двухшнековых экструдеров не изолированно, а в жесткой связке с параметрами сушильного и вкусового оборудования. Мы предоставляем поддержку в разработке рецептур и проводим обучение операторов на месте, чтобы они понимали, как малейшее изменение влажности на входе должно компенсироваться настройкой风量 в сушилке. Такой подход исключает период «проб и ошибок» за счет клиента.
Conclusion
Успех запуска snack-производства зависит не от рекордной мощности моторов, а от точного баланса между профилем шнека, влажностью сырья и синхронизацией всех этапов сушки и глазировки. Понимание этих взаимосвязей позволяет избежать брака на старте и выйти на стабильную рентабельность с первой недели работы.